

ຮອຍຍັບກ່ອນການຄັດແຍກເລີ່ມຕົ້ນດ້ວຍການກວດສອບການໄຫຼຂອງອາກາດໃນເຄື່ອງອົບໄມ້ວີເນຍ
ລວດລາຍ ແລະ ຄື້ນທີ່ປາກົດຂຶ້ນເທິງແຜ່ນໄມ້ກາງ ກ່ອນເຖິງສາຍຄັດແຍກ ມັກຈະເປັນສັນຍານວ່າຂະບວນການອົບແຫ້ງແຜ່ນໄມ້ບໍ່ໄດ້ກຳຈັດຄວາມຊຸ່ມອອກຢ່າງສະໝ່ຳສະເໝີທົ່ວທັງແຜ່ນ. ໃນການດຳເນີນງານປະຈຳວັນ, ວິທີທີ່ໄວທີ່ສຸດໃນການຊອກຫາສາເຫດແມ່ນເລີ່ມຈາກພາຍໃນເຄື່ອງອົບແຫ້ງແຜ່ນໄມ້ດ້ວຍ ການກະຈາຍລົມຮ້ອນ—ເພາະວ່າການຕັ້ງອຸນຫະພູມທີ່ໝັ້ນຄົງພຽງຢ່າງດຽວບໍ່ໄດ້ຮັບປະກັນສະພາບການອົບແຫ້ງທີ່ສະໝ່ຳສະເໝີໃນທຸກຊັ້ນ ແລະ ທຸກຕຳແໜ່ງໃນຄວາມກວ້າງຂອງການເຮັດວຽກ.

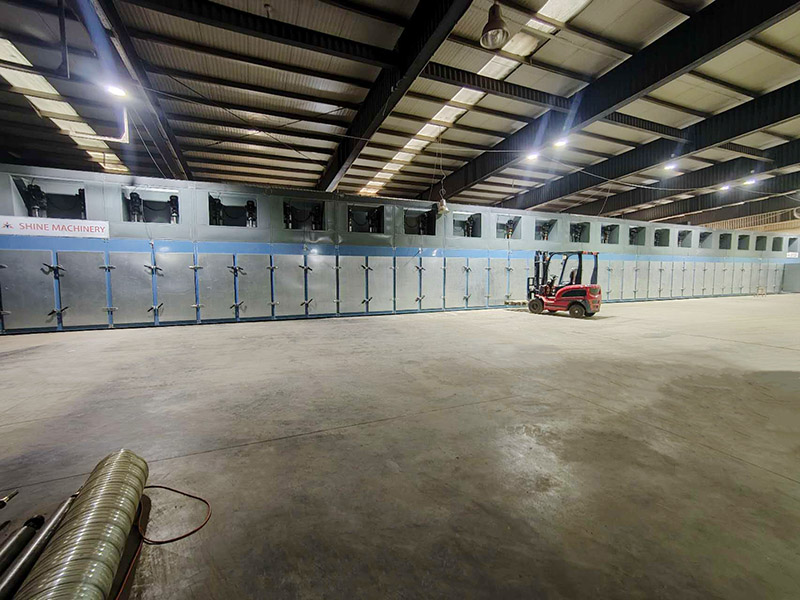
ເປັນຫຍັງການກະຈາຍລົມຮ້ອນຈຶ່ງເປັນສິ່ງທຳອິດທີ່ຕ້ອງກວດກາ
ໃນເຄື່ອງອົບແຫ້ງແຜ່ນໄມ້ຊະນິດລູກກິ້ງ, ຜົນຂອງການອົບແຫ້ງຂຶ້ນກັບວ່າລົມຮ້ອນໄປຮອດພື້ນຜິວແຜ່ນໄມ້ຢ່າງສະໝ່ຳສະເໝີພຽງໃດໃນຂະນະທີ່ແຜ່ນເຄື່ອນຜ່ານພາກສ່ວນອົບແຫ້ງ. ເມື່ອການສົ່ງລົມບໍ່ສະໝ່ຳສະເໝີ, ແຕ່ລະພື້ນທີ່ຂອງແຜ່ນອາດຈະໄດ້ຮັບຄວາມເຂັ້ມຂອງການອົບແຫ້ງທີ່ແຕກຕ່າງກັນ—ເຖິງແມ່ນວ່າແຜງຄວບຄຸມຈະສະແດງອຸນຫະພູມທີ່ຖືກຕ້ອງ. ຄວາມແຕກຕ່າງນັ້ນອາດຈະປາກົດຂຶ້ນໃນພາຍຫຼັງເປັນ ລວດລາຍ, ຄື້ນ, ແລະ ຮູບລັກສະນະແຜ່ນໄມ້ແຫ້ງທີ່ບໍ່ສະໝ່ຳສະເໝີຢູ່ທີ່ທາງອອກຂອງເຄື່ອງອົບແຫ້ງ ຫຼື ໃນລະຫວ່າງການຈັດການກ່ອນການຄັດແຍກ.
ແນວຄວາມຄິດການອົບແຫ້ງດ້ວຍລົມຮ້ອນຂອງ Shine Machinery ເນັ້ນໃສ່ ລົມຮ້ອນທີ່ຖືກເປົ່າໃສ່ພື້ນຜິວແຜ່ນບາງຜ່ານເຄື່ອງແລກປ່ຽນຄວາມຮ້ອນ ແລະ ເນັ້ນໃສ່ ການກະຈາຍຄວາມຮ້ອນທີ່ສະໝໍ່າສະເໝີ ໂດຍໃຊ້ການອອກແບບການຖ່າຍທອດຄວາມຮ້ອນເປັນຂັ້ນຕອນ. ໃນທາງປະຕິບັດ, ນີ້ໝາຍຄວາມວ່າຜູ້ຊື້ ແລະ ຜູ້ປະຕິບັດງານຄວນແຍກການກວດສອບອອກເປັນສອງຢ່າງ:
ຄວາມໝັ້ນຄົງຂອງອຸນຫະພູມ (ສິ່ງທີ່ລະບົບຖືກຕັ້ງໄວ້)
ຄວາມສອດຄ່ອງຂອງການໄຫຼຂອງອາກາດ (ສິ່ງທີ່ແຕ່ລະພື້ນທີ່ຂອງແຜ່ນບາງໄດ້ຮັບຕົວຈິງ)
ເມື່ອຮອຍຍັບປາກົດຂຶ້ນກ່ອນການຈັດລຽງ, ຄວາມສອດຄ່ອງຂອງການໄຫຼຂອງອາກາດໂດຍປົກກະຕິແມ່ນຈຸດເລີ່ມຕົ້ນການວິນິດໄສທີ່ໄວກວ່າ ເພາະວ່າມັນສົ່ງຜົນກະທົບໂດຍກົງຕໍ່ຄວາມສະໝ່ຳສະເໝີຂອງການອົບແຫ້ງທົ່ວຄວາມກວ້າງຂອງການເຮັດວຽກ ແລະ ທົ່ວຊັ້ນວາງ.
ສິ່ງທີ່ເຄື່ອງອົບແຫ້ງແຜ່ນບາງກຳລັງເຮັດໃນລະຫວ່າງຂະບວນການອົບແຫ້ງແຜ່ນບາງ

ເຄື່ອງອົບໄມ້ແຜ່ນບາງຊະນິດທົ່ວໄປສຳລັບການອົບແຫ້ງຖືກຈັດລະບຽບອ້ອມຮອບເສັ້ນທາງຕໍ່ເນື່ອງ: ໄມ້ແຜ່ນບາງເຂົ້າຜ່ານທາງເຂົ້າ, ຜ່ານເຂດອົບແຫ້ງ/ໃຫ້ຄວາມຮ້ອນ, ຈາກນັ້ນເຂດລະບາຍຄວາມຮ້ອນ, ແລະອອກທາງທາງອອກ. Shine Machinery ອະທິບາຍໂຄງສ້າງນີ້ໂດຍກົງສຳລັບອຸປະກອນເຄື່ອງອົບໄມ້ແຜ່ນບາງລູກກິ້ງຂອງຕົນ: ທາງເຂົ້າ, ເຂດອົບແຫ້ງ, ເຂດລະບາຍຄວາມຮ້ອນ, ທາງອອກ.
ໃນການຜະລິດ, ເປົ້າໝາຍຂອງຜູ້ປະຕິບັດງານບໍ່ພຽງແຕ່ເພື່ອ “ອົບແຫ້ງ” ໄມ້ແຜ່ນບາງເທົ່ານັ້ນ, ແຕ່ເພື່ອຜະລິດ ໄມ້ແຜ່ນບາງທີ່ແຫ້ງແລ້ວ ນັ້ນຄື:
ຄວາມຊຸ່ມຊື່ນສະໝ່ຳສະເໝີ
ມີຄວາມສະໝ່ຳສະເໝີທາງສາຍຕາພຽງພໍສຳລັບຂັ້ນຕອນຕໍ່ໄປ
ມີຄວາມອ່ອນນຸ້ມພຽງພໍເພື່ອຫຼຸດຄວາມເສຍຫາຍໃນລະຫວ່າງການວາງຊ້ອນ (ຈຸດສຳຄັນທີ່ເນັ້ນໃຫ້ເຫັນສຳລັບເຄື່ອງອົບແຫ້ງໄມ້ແຜ່ນບາງດ້ວຍເຄື່ອງອັດຮ້ອນ)
ເນື່ອງຈາກເງື່ອນໄຂການອົບແຫ້ງມີປະຕິສຳພັນກັບຄວາມໜາຂອງໄມ້ແຜ່ນບາງແລະຄວາມໄວໃນການລຳລຽງ, ຂະບວນການອົບແຫ້ງໄມ້ແຜ່ນບາງທີ່ໝັ້ນຄົງໂດຍປົກກະຕິແລ້ວຖືກສ້າງຂຶ້ນຈາກການໄຫຼວຽນຂອງອາກາດທີ່ສາມາດເຮັດຊ້ຳໄດ້ ບວກກັບອຸນຫະພູມທີ່ຄວບຄຸມ ແລະຄວາມໄວຂອງສາຍພານຳ.
ລາຍການກວດສອບການແກ້ໄຂບັນຫາລົດເປັນຄື້ນແລະລົດເປັນລູກຄື້ນກ່ອນການຄັດແຍກ
ລາຍການກວດສອບຕໍ່ໄປນີ້ຍັງສຸມໃສ່ສິ່ງທີ່ສາມາດສັງເກດເຫັນ ແລະ ປັບແຕ່ງໄດ້ອ້ອມຮອບລະບົບລົມຮ້ອນ ແລະ ລະບົບຂົນສົ່ງ—ໂດຍບໍ່ຕ້ອງອອກແບບຂະບວນການຄືນໃໝ່.
1) ເລີ່ມຈາກລະບົບລົມຮ້ອນ
ຖ້າແຜ່ນວີເນຍແກນອອກຈາກເຄື່ອງອົບແຫ້ງແກນພ້ອມກັບການຜິດຮູບຂອງພື້ນຜິວ, ໃຫ້ເລີ່ມຈາກອົງປະກອບທີ່ກຳນົດການກະຈາຍລົມຮ້ອນໂດຍກົງ:
ພັດລົມຮ້ອນ: ຢືນຢັນວ່າພວກມັນກຳລັງເຮັດວຽກຕາມທີ່ຄາດໝາຍ ແລະ ການໄຫຼຂອງອາກາດເບິ່ງຄືວ່າສະໝ່ຳສະເໝີທົ່ວພາກສ່ວນອົບແຫ້ງ.
ພັດດູດອາກາດ: ຢືນຢັນວ່າການເຮັດວຽກຂອງການດູດອາກາດໝັ້ນຄົງ ແລະ ສະໜອງໃຫ້ລະບົບ.
ເສັ້ນທາງການໄຫຼຂອງອາກາດ: ກວດເບິ່ງດ້ວຍຕາໃນທໍ່ລົມ ແລະ ພື້ນທີ່ກະຈາຍອາກາດທີ່ເຂົ້າເຖິງໄດ້ ເພື່ອຫາຕົວຊີ້ບອກຄວາມບໍ່ສົມດຸນທີ່ເຫັນໄດ້ຊັດເຈນ.
ນີ້ສອດຄ່ອງກັບວິທີທີ່ Shine Machinery ກຳນົດອົງປະກອບຫຼັກທີ່ເຄື່ອນຍ້າຍອາກາດໃນການຕັ້ງຄ່າຂອງຕົນ (ຕົວຢ່າງ, GTH30-52 ລະບຸພັດລົມຮ້ອນ 48 ໜ່ວຍ ແລະ ພັດດູດອາກາດສອງໜ່ວຍ).
2) ກວດສອບອຸນຫະພູມການເຮັດວຽກ ແລະ ຄວາມໄວໃນການຂົນສົ່ງ
ຫຼັງຈາກກວດສອບການໄຫຼວຽນຂອງອາກາດແລ້ວ, ໃຫ້ກວດສອບວ່າເງື່ອນໄຂທີ່ເລືອກໄວ້ນັ້ນເໝາະສົມກັບວັດຖຸທີ່ກຳລັງປະມວນຜົນຫຼືບໍ່.
ສຳລັບການຕັ້ງຄ່າເຄື່ອງອົບລົດແຜ່ນບາງ GTH30-52 ຂອງ Shine Machinery, ຊ່ວງການເຮັດວຽກທີ່ເຜີຍແຜ່ປະກອບມີ:
ອຸນຫະພູມອົບແຫ້ງ: 140–200°C (ປັບໄດ້)
ຄວາມຖືກຕ້ອງຂອງການຄວບຄຸມອຸນຫະພູມ: ±5°C
ຄວາມໄວໃນການລຳລຽງແຜ່ນບາງ: 5–22 m/min
ກົດລະບຽບທີ່ໃຊ້ໄດ້ຜົນໃນເວລາແກ້ໄຂບັນຫາແມ່ນ ປ່ຽນຕົວປ່ຽນພຽງໜຶ່ງຢ່າງໃນແຕ່ລະເທື່ອ (ອຸນຫະພູມ ຫຼື ຄວາມໄວ), ແລ້ວກວດເບິ່ງການປ່ຽນແປງຄວາມຮາບພຽງ ແລະ ຄວາມສະໝ່ຳສະເໝີຂອງແຜ່ນບາງ. ສິ່ງນີ້ຊ່ວຍຫຼີກລ່ຽງການຕາມຫາຫຼາຍສາເຫດພ້ອມກັນ.
3) ປຽບທຽບແຜ່ນໂດຍຕຳແໜ່ງ, ບໍ່ແມ່ນພຽງແຕ່ຄ່າສະເລ່ຍ
ຮອຍຍັບທີ່ເກີດຊ້ຳໃນພື້ນທີ່ດຽວກັນຂອງຄວາມກວ້າງເຮັດວຽກ ຫຼື ຢູ່ຈຸດສະເພາະຂອງຊັ້ນວາງ ສະແດງໃຫ້ເຫັນເຖິງຄວາມແຕກຕ່າງທ້ອງຖິ່ນໃນສະພາບການອົບແຫ້ງ. ແທນທີ່ຈະກວດພຽງແຕ່ຜົນໄດ້ຮັບ “ສະເລ່ຍ”, ໃຫ້ປຽບທຽບ:
ແຜ່ນບາງຈາກຕຳແໜ່ງຕ່າງໆ ທົ່ວຄວາມກວ້າງ
ແຜ່ນບາງຈາກຊັ້ນວາງຕ່າງໆ
ແຜ່ນບາງ ທຽບກັບແຜ່ນໜາກວ່າ ພາຍໃນການຜະລິດຄັ້ງດຽວກັນ
ນີ້ແມ່ນວິທີງ່າຍໆ ໃນລະດັບໂຮງງານ ເພື່ອເຊື່ອມໂຍງຂໍ້ບົກພ່ອງທີ່ເຫັນໄດ້ ກັບຮູບແບບການກະຈາຍລົມຮ້ອນ
ພາລາມິເຕີອຸປະກອນທີ່ຜູ້ຊື້ມັກປຽບທຽບສຳລັບເຄື່ອງອົບແຫ້ງແກນກາງ
ເມື່ອກຳນົດເຄື່ອງອົບແຫ້ງແຜ່ນບາງສຳລັບການຜະລິດໄມ້ອັດ, ທີມຈັດຊື້ມັກຈະປຽບທຽບຄວາມກວ້າງເຮັດວຽກ, ຊັ້ນວາງ, ຄວາມຍາວຂອງພາກໃຫ້ຄວາມຮ້ອນ, ຄວາມຍາວຂອງພາກເຮັດໃຫ້ເຢັນ, ແລະ ຊ່ວງຄວາມໜາຂອງແຜ່ນບາງທີ່ຮອງຮັບໄດ້. Shine Machinery ເຜີຍແຜ່ຈຸດຕັດສິນໃຈເຫຼົ່ານີ້ຢ່າງຊັດເຈນໃນຫຼາຍລຸ້ນ.
ຕົວຢ່າງ: ເຄື່ອງອົບແຫ້ງແຜ່ນບາງແບບອັດຮ້ອນ GTH30-52
ການຕັ້ງຄ່າ GTH30-52 ຖືກອະທິບາຍວ່າເໝາະສຳລັບການຜະລິດໄມ້ອັດ ແລະ ການອົບແຫ້ງແຜ່ນບາງທີ່ຕັດ ຫຼື ລອກ, ໂດຍມີຂໍ້ມູນຈຳເພາະທີ່ເຜີຍແຜ່ລວມມີ:
| ພາລາມິເຕີ | GTH30-52 |
|---|---|
| ຄວາມກວ້າງໃນການເຮັດວຽກ | 3.0 m |
| ເດັກ | 4 |
| ຄວາມຍາວພື້ນທີ່ໃຫ້ຄວາມຮ້ອນ | 48 m |
| ຄວາມຍາວພື້ນທີ່ເຮັດໃຫ້ເຢັນ | 4 m |
| ຄວາມຫນາ ແລະ ຂະຫນາດຂອງແຜ່ນບາງ | 0.8–8 ມມ |
| ອຸນຫະພູມອົບແຫ້ງ | 140–200°C ປັບໄດ້ |
| ຄວາມແມ່ນຍຳໃນການຄວບຄຸມອຸນຫະພູມ | ±5°C |
| ຄວາມໄວໃນການຂົນສົ່ງແຜ່ນໄມ້ບາງ | 5–22 m/min |
| ເປົ້າໝາຍຄວາມຊຸ່ມຂອງນ້ຳໃນແຜ່ນບາງ | ແຜ່ນໄມ້ບາງສົດລົງປະມານ 8–10% |
| ຄວາມສາມາດໃນການອົບແຫ້ງ | 7–8 m³/h |
| ການບໍລິໂພກໄຟຟ້າຕົວຈິງ | ປະມານ 200 kWh ຕໍ່ຊົ່ວໂມງ |
ປຽບທຽບສາມການຕັ້ງຄ່າທີ່ເຜີຍແຜ່
ເພື່ອໃຫ້ຄວາມສາມາດສອດຄ່ອງກັບເປົ້າໝາຍການຜະລິດ, Shine Machinery ຍັງໄດ້ເຜີຍແຜ່ຫຼາຍຮູບແບບທີ່ມີຄວາມກວ້າງເຮັດວຽກ 3.0 m ດຽວກັນ ແລະ ຊ່ວງຄວາມໜາ 0.8–8 mm ດຽວກັນ:
GTH30-32 (2 ຊັ້ນ):ຄວາມຍາວພື້ນທີ່ໃຫ້ຄວາມຮ້ອນ 28 m, ຄວາມຍາວພື້ນທີ່ເຢັນ 4 m, ໄມ້ອ່ອນສົດຫຼຸດລົງປະມານ 10%, ຄວາມສາມາດໃນການອົບແຫ້ງ 40–45 m³/24h.
GTH30-36 (4 ຊັ້ນ):ຄວາມຍາວພື້ນທີ່ໃຫ້ຄວາມຮ້ອນ 32 m, ຄວາມຍາວພື້ນທີ່ເຢັນ 4 m, ໄມ້ອ່ອນສົດຫຼຸດລົງປະມານ 8–10%, ຄວາມສາມາດໃນການອົບແຫ້ງ 110 m³/ມື້.
GTH30-52 (4 ຊັ້ນ):ຄວາມຍາວພື້ນທີ່ໃຫ້ຄວາມຮ້ອນ 48 m, ຄວາມຍາວພື້ນທີ່ເຢັນ 4 m, ໄມ້ອ່ອນສົດຫຼຸດລົງປະມານ 8–10%, ຄວາມສາມາດໃນການອົບແຫ້ງ 7–8 m³/h.
ຂໍ້ມູນເຫຼົ່ານີ້ໃຫ້ຜູ້ຊື້ມີວິທີທີ່ຊັດເຈນໃນການຈັບຄູ່ການຕັ້ງຄ່າເຄື່ອງຈັກອົບແຫ້ງໄມ້ອ່ອນກັບປະລິມານການຜະລິດທີ່ຄາດຫວັງ ແລະ ພື້ນທີ່.
ຂໍ້ພິຈາລະນາໃນການຄັດເລືອກ ແລະ ການສະໜັບສະໜູນໃນໄລຍະການຈັດຊື້
ນອກເໜືອຈາກຂໍ້ກຳນົດທາງເທັກນິກ, ຜູ້ຊື້ມັກຈະປະເມີນວ່າເຄື່ອງອົບແຫ້ງໄມ້ອ່ອນສາມາດຕິດຕັ້ງ ແລະ ລວມເຂົ້າກັບລະບົບໄດ້ໄວພຽງໃດ. Shine Machinery ຊີ້ໃຫ້ເຫັນວ່າເຄື່ອງອົບແຫ້ງໄມ້ອ່ອນຂອງຕົນມີ ການອອກແບບແບບໂມດູນເພື່ອການຕິດຕັ້ງທີ່ມີປະສິດທິພາບ, ໂດຍມີໄລຍະເວລາການຕິດຕັ້ງປົກກະຕິປະມານ 40 ວັນ(ສະພາບເວັບໄຊ ແລະ ຂະໜາດສາມາດປ່ຽນແປງກຳນົດເວລາໄດ້).
ສຳລັບການເລືອກລຸ້ນ, ຈຸດເລີ່ມຕົ້ນທົ່ວໄປແມ່ນໜ້າລາຍການຜະລິດຕະພັນຂອງຜູ້ຜະລິດ, ຈາກນັ້ນຫຼຸດຂອບເຂດຕາມຈຳນວນຊັ້ນ, ຄວາມຍາວຂອງພື້ນທີ່ໃຫ້ຄວາມຮ້ອນ, ແລະ ກຳລັງການຜະລິດເປົ້າໝາຍ. ສຳລັບຜູ້ອ່ານທີ່ກຳລັງປຽບທຽບທາງເລືອກ, Shine Machinery ລາຍງານຫຼາຍປະເພດເຄື່ອງອົບແຫ້ງ ແລະ ການຕັ້ງຄ່າຕ່າງໆ ທີ່:
ລາຍການຜະລິດຕະພັນ
ຖ້າຫາກຮອຍຍັບ ແລະ ລູກຄື້ນກ່ອນການຄັດແຍກເປັນບັນຫາດ້ານການດຳເນີນງານຢ່າງຕໍ່ເນື່ອງ, ການເລືອກລຸ້ນຄວນຖືກຈັບຄູ່ກັບແຜນການທົດສອບເປີດໃຊ້ງານທີ່ລວມມີຂັ້ນຕອນກວດກາການໄຫຼວຽນຂອງອາກາດ ແລະ ການຕັ້ງຄ່າການດຳເນີນງານທີ່ສາມາດເຮັດຊ້ຳໄດ້ສຳລັບຂະບວນການອົບແຫ້ງແຜ່ນບາງ.
ຈຸດທີ່ລຸ້ນຂອງ Shine Machinery ເໝາະສົມໃນລາຍຊື່ທາງເລືອກສັ້ນຂອງຜູ້ຊື້ທົ່ວໄປ
ສຳລັບທີມຈັດຊື້ທີ່ກຳລັງຊອກຫາຜູ້ຜະລິດເຄື່ອງອົບແຫ້ງແຜ່ນບາງຈາກຈີນ ຫຼື ຜູ້ສະໜອງເຄື່ອງອົບແຫ້ງແຜ່ນບາງຈາກຈີນ, Shine Machinery ວາງຕຳແໜ່ງອຸປະກອນຂອງຕົນໄວ້ອ້ອມຮອບ:
ໂຄງສ້າງການອົບແຫ້ງແບບຕໍ່ເນື່ອງດ້ວຍລູກກິ້ງ (ທາງເຂົ້າ, ພື້ນທີ່ອົບແຫ້ງ, ພື້ນທີ່ເຮັດໃຫ້ເຢັນ, ທາງອອກ)
ການອົບແຫ້ງດ້ວຍອາກາດຮ້ອນທີ່ສົ່ງຜ່ານເຄື່ອງແລກປ່ຽນຄວາມຮ້ອນ
ການຄວບຄຸມອຸນຫະພູມອັດຕະໂນມັດ ແລະ ການປັບຄວາມໄວ (ລະບຸໄວ້ໃນຂໍ້ກຳນົດຂອງຫຼາຍລຸ້ນ)
ຄວາມກວ້າງ ແລະ ຄວາມຍາວຂອງການເຮັດວຽກທີ່ສາມາດປັບແຕ່ງໄດ້ສຳລັບຄວາມຕ້ອງການດ້ານຄວາມສາມາດ (ດັ່ງທີ່ໄດ້ອະທິບາຍໄວ້ໃນເອກະສານພາບລວມຜະລິດຕະພັນ)
ໜ້າຜະລິດຕະພັນທີ່ກ່ຽວຂ້ອງສຳລັບການກວດສອບຂໍ້ກຳນົດໂດຍກົງປະກອບມີ:
ເຄື່ອງອົບແຫ້ງແຜ່ນບາງດ້ວຍລົມຮ້ອນ
ເຄື່ອງອົບແຫ້ງແຜ່ນບາງດ້ວຍຄວາມຮ້ອນສຳລັບເວເນຍ
ເຄື່ອງອົບແຫ້ງຊີວະມວນ
ເຄື່ອງອົບແຜ່ນບາງແບບລູກກິ້ງ
ສຳລັບການສອບຖາມໂດຍກົງ, ໜ້າຕິດຕໍ່ແມ່ນ:
ຕິດຕໍ່
ຄຳຖາມທີ່ພົບເລື້ອຍ
ເປັນຫຍັງຈຶ່ງມີຮອຍຍັບ ແລະ ຄື້ນປາກົດຂຶ້ນກ່ອນການຄັດແຍກ?
ຮອຍຍັບ ແລະ ຄື້ນທີ່ເຫັນຢູ່ທາງອອກ ຫຼື ກ່ອນການຄັດແຍກໂດຍທົ່ວໄປຖືວ່າເປັນສັນຍານຂອງການອົບແຫ້ງທີ່ບໍ່ສະໝ່ຳສະເໝີ. ໃນທາງປະຕິບັດ, ບຸລິມະສິດການກວດກາອັນດັບທຳອິດແມ່ນການກະຈາຍລົມຮ້ອນພາຍໃນເຄື່ອງອົບແຫ້ງເວເນຍ, ຈາກນັ້ນຈຶ່ງເປັນອຸນຫະພູມ ແລະ ຄວາມໄວໃນການລຳລຽງ.
ຊ່ວງອຸນຫະພູມການເຮັດວຽກທີ່ເຜີຍແຜ່ສຳລັບການຕັ້ງຄ່າເຄື່ອງອົບແຫ້ງຂອງ Shine Machinery ແມ່ນຫຍັງ?
ສຳລັບຂໍ້ກຳນົດ GTH30-52 ແລະ GTH30-36, ຊ່ວງອຸນຫະພູມອົບແຫ້ງທີ່ສາມາດປັບໄດ້ທີ່ເຜີຍແຜ່ແມ່ນ 140–200°Cດ້ວຍ±5°Cຄວາມແມ່ນຍຳໃນການຄວບຄຸມອຸນຫະພູມ.
ຊ່ວງຄວາມໜາຂອງແຜ່ນບາງທີ່ຮອງຮັບໃນການຕັ້ງຄ່າທີ່ລະບຸໄວ້ແມ່ນເທົ່າໃດ?
ຂໍ້ກຳນົດ GTH30-32, GTH30-36, ແລະ GTH30-52 ລະບຸຊ່ວງຄວາມໜາຂອງແຜ່ນບາງທີ່ຮອງຮັບແມ່ນ 0.8–8 ມມ.
ເປົ້າໝາຍຄວາມຊຸ່ມສຸດທ້າຍທີ່ລະບຸໄວ້ສຳລັບແຜ່ນບາງແຫ້ງແມ່ນຫຍັງ?
ຂໍ້ກຳນົດ GTH30-36 ແລະ GTH30-52 ລະບຸວ່າແຜ່ນບາງສົດສາມາດອົບໃຫ້ແຫ້ງໄດ້ປະມານ 8–10% ຄວາມຊຸ່ມ; ຂໍ້ກຳນົດ GTH30-32 ລະບຸວ່າແຜ່ນບາງສົດປະມານ 10%.
ການຕິດຕັ້ງໂດຍປົກກະຕິໃຊ້ເວລາດົນປານໃດ?
Shine Machinery ລະບຸວ່າເຄື່ອງອົບແຜ່ນບາງຂອງບໍລິສັດມີການອອກແບບແບບໂມດູນເພື່ອການຕິດຕັ້ງທີ່ມີປະສິດທິພາບ, ໂດຍໄລຍະການຕິດຕັ້ງໂດຍປົກກະຕິແມ່ນ 40 ວັນ ຂຶ້ນກັບສະພາບສະຖານທີ່, ຂະໜາດຂອງອຸປະກອນ, ແລະ ຄວາມຕ້ອງການຂອງລູກຄ້າ.




